 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-08 15:31:09浏览次数: 作者:admin
高硬度矿石对设备的磨损,集中在破碎、磨矿、输送三个环节,停机原因八成跟磨损有关
磨损解决的核心不是把所有部件都换成最耐磨的材质,是在不同磨损位置选对不同的耐磨方案
设备频繁停机,除了磨损,还要查润滑、操作、维护三个环节,磨损只是表象
铜矿加工中,高硬度矿石是设备磨损的加速器。矿石硬度大,破碎机衬板磨得快,球磨机衬板和钢球消耗高,渣浆泵叶轮和管道弯头几个月就磨穿。设备频繁停机,换衬板、换叶轮、换管道,生产断断续续。很多选厂想解决这个问题,第一反应是买更耐磨的备件。但耐磨备件价格高,有的还不一定适合工况。铜矿加工设备频繁停机?高硬度矿石的磨损解决方案要做的,是在不同磨损位置选对不同的耐磨方案,把设备停机次数降下来。
先搞清楚磨损机理,才知道怎么应对。
磨料磨损。 矿石硬度高、棱角尖锐,像砂纸一样刮擦设备表面。破碎机衬板、溜槽、管道弯头,这些位置的磨损主要是磨料磨损。
冲击磨损。 矿石从高处落下,冲击设备表面。破碎机给矿口、溜槽落料点、球磨机衬板,这些位置的磨损主要是冲击磨损。
腐蚀磨损。 矿浆中含有水和药剂,设备表面腐蚀后,磨损速度加快。渣浆泵叶轮、管道、浮选机槽体,这些位置的磨损是腐蚀和磨料联合作用。
疲劳磨损。 设备表面反复受力,产生疲劳裂纹,裂纹扩展后材料脱落。球磨机衬板、破碎机衬板,这些位置的磨损有疲劳因素。
磨损速度跟矿石硬度、粒度、形状、矿浆浓度、流速有关。 矿石硬度越大、粒度越粗、棱角越尖锐、矿浆浓度越高、流速越快,磨损越厉害。
磨损机理清楚了,耐磨方案才有针对性。
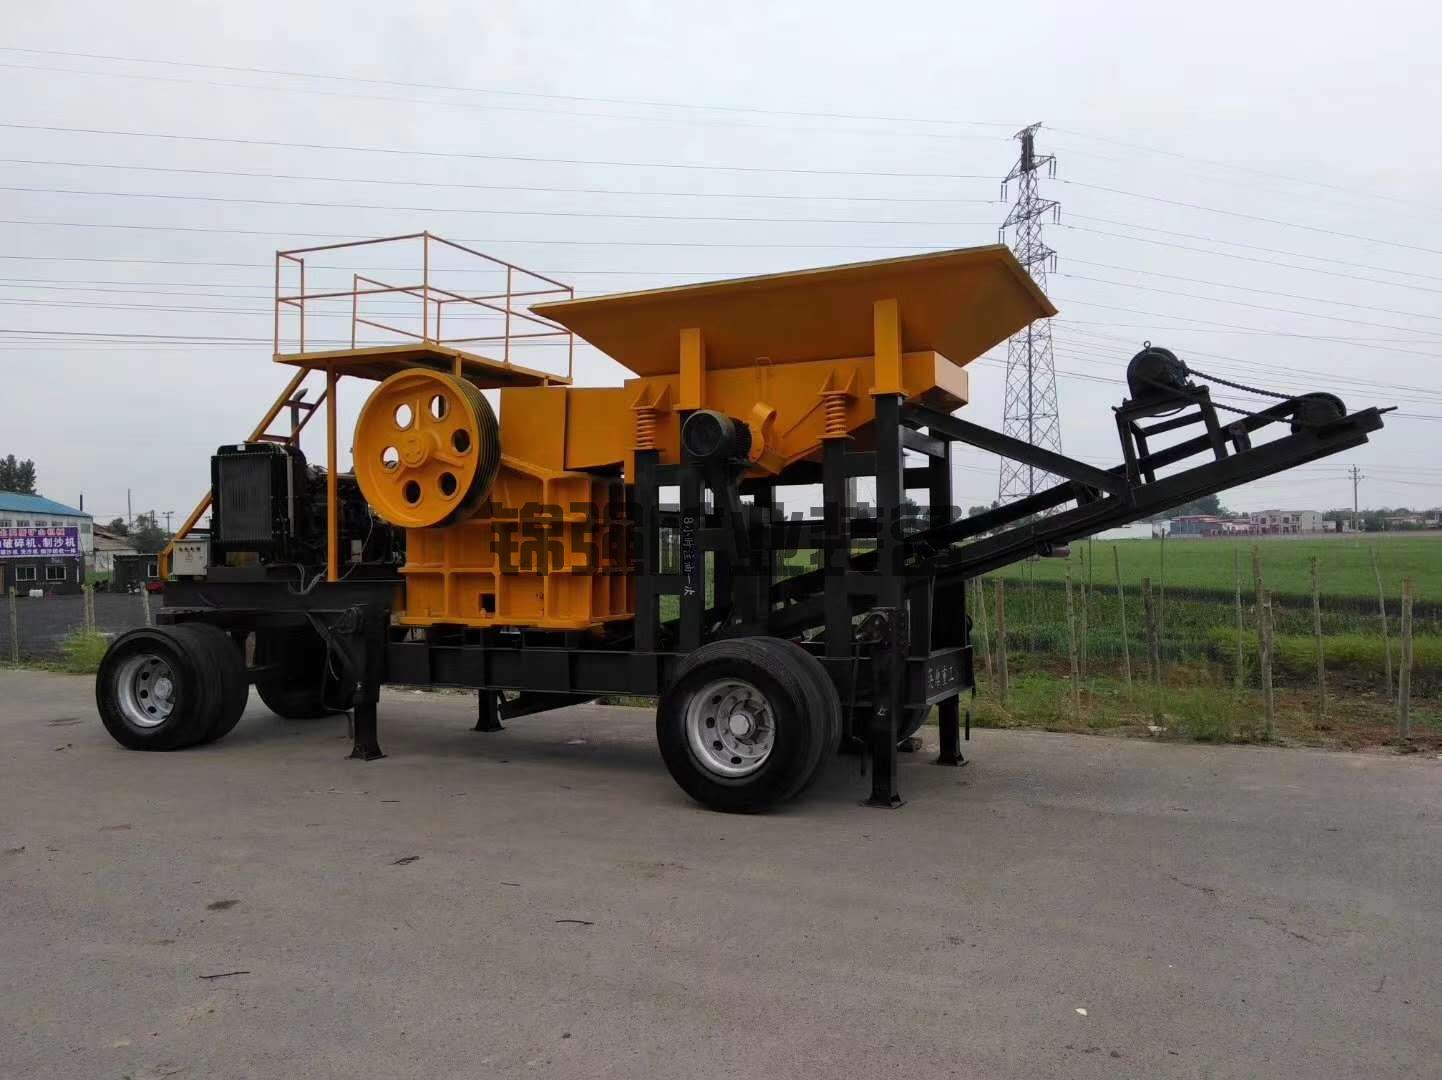
破碎环节是高硬度矿石磨损的重灾区。
颚式破碎机。 颚板磨损集中在给矿口和排矿口。给矿口冲击磨损重,排矿口磨料磨损重。颚板材质用高锰钢,高锰钢受冲击后表面硬化,耐磨性提高。颚板齿形要设计好,齿形合理,矿石不容易打滑,磨损均匀。
圆锥破碎机。 衬板磨损集中在破碎腔中部和排矿口。破碎腔中部冲击和磨料磨损联合作用,排矿口磨料磨损重。衬板材质用高锰钢或者高铬铸铁。高锰钢韧性好,适合冲击磨损重的粗碎。高铬铸铁硬度高,适合磨料磨损重的细碎。衬板厚度要够,磨损到一定程度要更换。
破碎机给矿溜槽。 给矿溜槽落料点冲击磨损重。溜槽内衬耐磨钢板或者耐磨橡胶。耐磨钢板适合冲击磨损重的落料点,耐磨橡胶适合磨料磨损重的溜槽底部。
破碎机排矿溜槽。 排矿溜槽磨料磨损重。溜槽内衬耐磨钢板或者陶瓷衬板。陶瓷衬板耐磨性好,但脆性大,不适合冲击磨损重的位置。
破碎环节的磨损解决方案,核心是材质匹配。不同位置磨损机理不同,材质也要不同。
磨矿环节是选厂磨损最集中的地方。
球磨机衬板。 衬板磨损跟磨矿条件有关。粗磨冲击磨损重,衬板用高锰钢。细磨磨料磨损重,衬板用高铬铸铁。衬板型式要匹配磨矿要求,波浪形适合粗磨,平滑形适合细磨。衬板厚度要够,磨损到一定程度要更换。
钢球。 钢球磨损跟矿石硬度、钢球材质、磨矿制度有关。钢球材质用高铬铸铁,耐磨性好。钢球级配要合理,大球小球比例合适,磨损均匀。钢球补加要规律,保持充填率稳定。
球磨机给矿溜槽。 给矿溜槽落料点冲击磨损重。溜槽内衬耐磨钢板或者耐磨橡胶。
球磨机排矿溜槽。 排矿溜槽磨料磨损重。溜槽内衬耐磨钢板或者陶瓷衬板。
分级设备。 螺旋分级机螺旋叶片磨损快,叶片材质用耐磨钢或者衬耐磨橡胶。水力旋流器锥体和沉砂口磨损快,材质用耐磨橡胶或者陶瓷。高频细筛筛网磨损快,材质用聚氨酯筛网。
磨矿环节的磨损解决方案,核心是衬板和钢球匹配。衬板和钢球匹配好了,磨损均匀,消耗低。
输送环节的磨损,集中在渣浆泵和管道上。
渣浆泵。 叶轮和泵壳磨损快。叶轮材质用高铬铸铁,耐磨性好。泵壳内衬耐磨橡胶或者高铬铸铁。泵的转速要控制,转速高了磨损快,转速低了流量不够。泵的选型要匹配,泵选大了电耗高,泵选小了流量不够。
管道。 管道弯头磨损最快,直管段磨损慢一些。弯头内衬耐磨橡胶或者陶瓷。管道流速要控制,流速高了磨损快,流速低了容易堵管。管道坡度要够,减少积料。
溜槽。 溜槽落料点冲击磨损重,溜槽底部磨料磨损重。溜槽内衬耐磨钢板、耐磨橡胶或者陶瓷衬板。落料点用耐磨钢板,底部用耐磨橡胶,磨损特别重的位置用陶瓷衬板。
皮带。 皮带磨损跟矿石粒度、落差、皮带速度有关。皮带选耐磨型,给料点加缓冲床,减少冲击磨损。皮带速度要控制,速度高了磨损快。
输送环节的磨损解决方案,核心是耐磨材质和流速控制。材质选对了,流速控制好了,磨损就慢了。
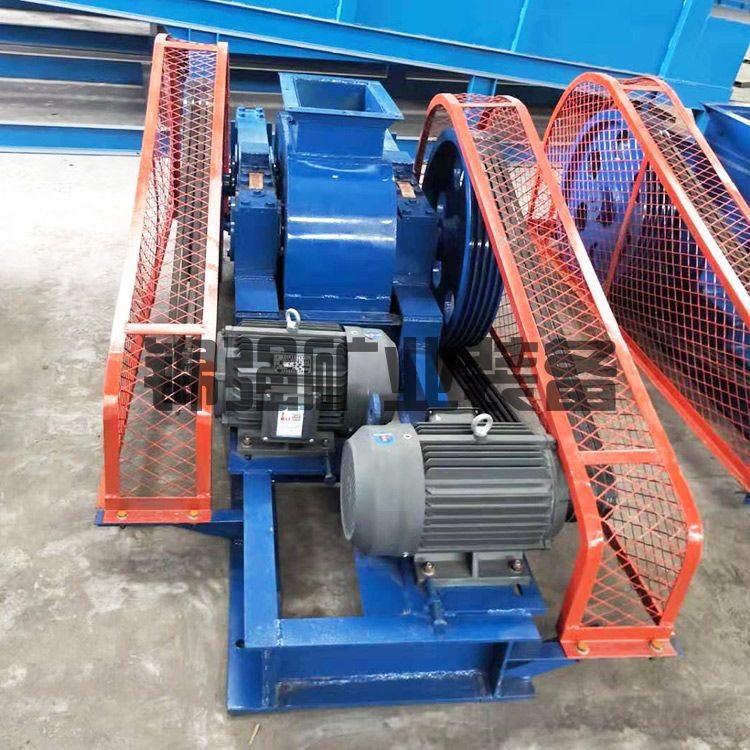
耐磨材质有好几种,选对了事半功倍。
高锰钢。 韧性好,受冲击后表面硬化,耐磨性提高。适合冲击磨损重的位置,比如颚破颚板、圆锥破衬板、球磨机粗磨衬板。
高铬铸铁。 硬度高,耐磨性好,但脆性大。适合磨料磨损重的位置,比如细碎圆锥破衬板、球磨机细磨衬板、渣浆泵叶轮。
中铬合金。 硬度和韧性介于高锰钢和高铬铸铁之间。适合中等磨损条件,性价比高。
耐磨橡胶。 弹性好,耐腐蚀,重量轻,噪音小。适合磨料磨损重、冲击磨损轻的位置,比如管道弯头、溜槽底部、旋流器锥体。
陶瓷。 硬度极高,耐磨性极好,但脆性大。适合磨料磨损重、冲击磨损轻的位置,比如管道弯头、溜槽底部、旋流器沉砂口。
聚氨酯。 弹性好,耐磨性好,耐腐蚀。适合筛网、管道内衬、溜槽内衬。
耐磨材质选对了,设备寿命能延长几倍。
设备频繁停机,除了磨损,还要查其他原因。
润滑。 润滑不良,轴承磨损快,设备故障多。润滑油要选对,润滑周期要规律,润滑系统要检查。
操作。 操作不当,设备过载,故障多。给矿量要控制,不能超负荷运行。启动和停机要规范,不能频繁启停。
维护。 维护不到位,小问题变大问题。定期检查要执行,磨损件要及时更换,设备状态要监测。
安装。 安装不规范,设备振动大,故障多。设备找正要规范,地脚螺栓要拧紧,管道连接要合理。
材质。 备件材质不对,磨损快。备件要选正规厂家,材质要符合要求。
设备频繁停机,要全面排查,不要只盯着磨损。
XX省某铜选厂,处理能力800吨每天,原矿为高硬度硫化铜矿。改造前,破碎机衬板寿命只有3个月,球磨机衬板寿命只有6个月,渣浆泵叶轮寿命只有2个月,设备频繁停机。
诊断发现几个问题。破碎机衬板材质是高锰钢,但细碎圆锥破磨料磨损重,高锰钢耐磨性不够。球磨机衬板材质是高锰钢,二段磨矿磨料磨损重,寿命短。渣浆泵叶轮材质是普通铸铁,耐磨性差。管道弯头没有内衬,磨损快。
改造措施分四步。第一步,破碎机衬板材质调整。粗碎继续用高锰钢,细碎改用高铬铸铁。第二步,球磨机衬板材质调整。一段磨矿继续用高锰钢,二段磨矿改用高铬铸铁。第三步,渣浆泵叶轮材质调整。叶轮改用高铬铸铁,泵壳内衬耐磨橡胶。第四步,管道弯头内衬耐磨橡胶或者陶瓷。
改造后,破碎机衬板寿命延长到6个月,球磨机衬板寿命延长到10个月,渣浆泵叶轮寿命延长到5个月。设备停机次数减少60%,备件消耗降低40%。
这个案例说明,铜矿加工设备频繁停机?高硬度矿石的磨损解决方案的核心,是在不同磨损位置选对不同的耐磨方案。材质匹配了,寿命就长了。
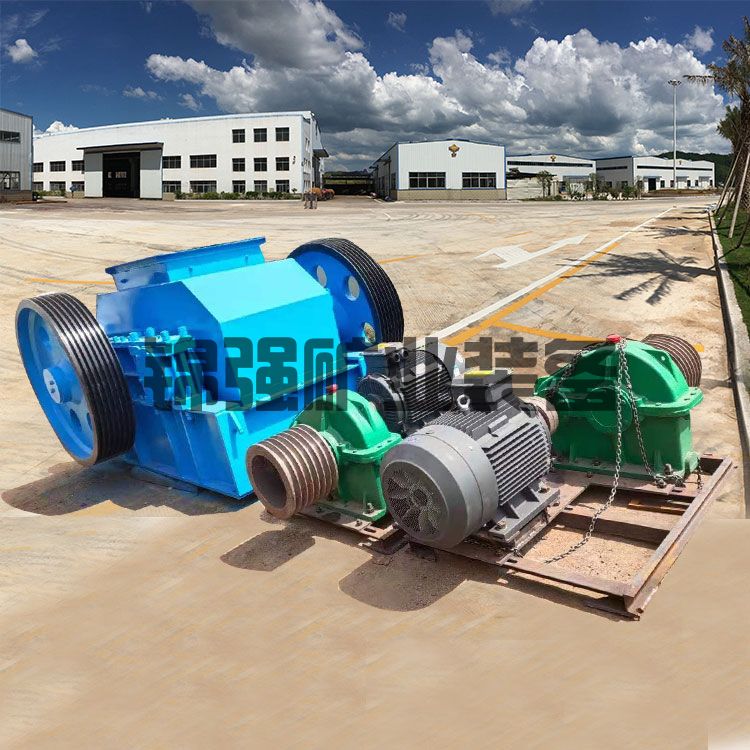
问:高硬度矿石用什么衬板材质?
答:粗碎冲击磨损重用高锰钢,细碎磨料磨损重用高铬铸铁。球磨机一段磨矿用高锰钢,二段磨矿用高铬铸铁。具体选哪种,要看磨损机理和工况条件。
问:渣浆泵叶轮用什么材质?
答:高铬铸铁耐磨性好,适合磨料磨损重的工况。泵壳内衬耐磨橡胶,耐腐蚀耐磨。泵的转速要控制,转速高了磨损快。
问:管道弯头怎么防磨?
答:弯头内衬耐磨橡胶或者陶瓷。橡胶适合磨料磨损,陶瓷适合磨料磨损更重的位置。管道流速要控制,流速高了磨损快。
问:钢球消耗怎么降低?
答:选对材质,优化级配,规律补加,稳定磨矿制度。高铬铸铁钢球耐磨性好,但价格高。级配合理了,磨损均匀。补加规律了,充填率稳定。
问:设备频繁停机怎么排查?
答:查磨损、润滑、操作、维护、安装、材质。磨损是常见原因,但润滑不良、操作不当、维护不到位、安装不规范、材质不对,也会造成设备频繁停机。
问:耐磨材质投资能回收吗?
答:能。耐磨材质价格高,但寿命长,备件消耗降低,停机损失减少。算总账,耐磨材质通常更划算。投资回收期一般半年到一年。
铜矿加工设备频繁停机?高硬度矿石的磨损解决方案的核心逻辑,是在不同磨损位置选对不同的耐磨方案。破碎环节材质匹配,磨矿环节衬板和钢球匹配,输送环节耐磨材质和流速控制。耐磨材质选对了,设备寿命长了,停机次数少了。设备频繁停机,除了磨损,还要查润滑、操作、维护、安装、材质,全面排查,系统解决。
想了解你的选厂设备磨损问题怎么解决?把你的设备清单、磨损记录和工况条件发给我们,24小时内给初步建议。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
