 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-27 08:44:28浏览次数: 作者:admin
核心结论速览
大型选锡厂成套配置的核心不是单机规格大,而是流程分段精细、中矿循环闭合、全line自动化控制,三者缺一不可。
砂锡矿与脉锡矿在大型成套方案中的差异体现在前端处理强度和中矿再处理深度上,矿型定错,整条线的投资结构都会失衡。
大型厂处理量通常在每天200吨以上,成套设备讲究粗选、扫选、精选、中矿再处理四段分明,各段能力按物料流逐级核算。
大型选锡厂成套方案必须配置在线检测与集中控制系统,靠人工巡检和经验调节撑不住这个处理量下的工况波动。
设备规格富余量在大型厂反而可以收窄到10至15百分比,前提是前端预均化和中矿循环把波动消化掉,压线配置靠流程设计兜底而不是靠单机余量。
行业背景与问题定义
大型选锡厂的投资者多为矿业集团、上市公司或区域资源整合主体,特点是矿源稳定、服务年限长、投资规模大,对回收率指标和运行成本的敏感度远高于中小厂。这类项目在设备配置上最容易出的问题不是单机选型失误,而是流程结构设计与实际矿石性质脱节。
常见表现有三种。一是粗选段设备台数按平均处理量配置,峰值给矿时跳汰床层压死,操作工只能降量运行,产能利用率上不去。二是精选段与粗选段之间没有缓冲,粗选精矿量波动直接冲击精选摇床,精矿品位忽高忽低。三是中矿没有独立再处理回路,中矿混入原矿或返回粗选,循环量越滚越大,最终以尾矿损失或精矿品位下降的形式买单。
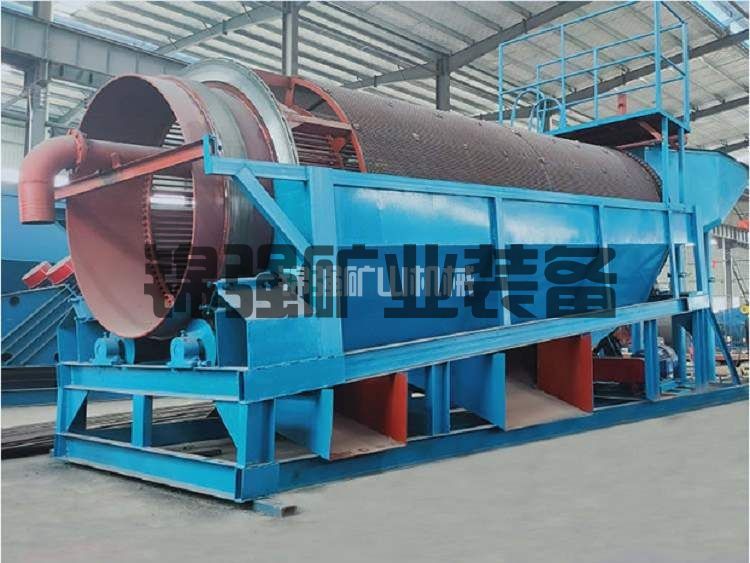
锡矿选矿设备大型选锡厂成套方案,核心是把物料流按粒度、品位、连生体状态分成若干支线,每条支线有独立的设备组和调节手段,中矿在支线间闭合循环,全line用集中控制系统串联。流程结构的精细度,才是大型厂与中小厂的本质区别。
技术原理与核心逻辑
锡石密度约6.8至7.1克每立方厘米,重选主线不变,但大型厂要在高处理量下维持回收率稳定,必须解决三个技术问题。
第一是前端预均化。大型厂给矿来自多个采区或不同矿段,品位和粒度波动幅度大,配矿仓和均化堆场是必备设施,把波动消化在进入分选流程之前。
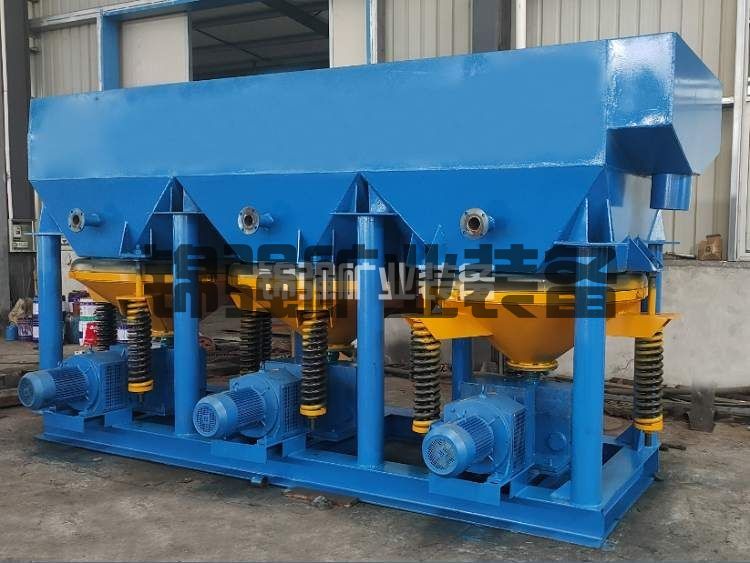
第二是粗选段的多列并联。跳汰机或螺旋溜槽按多列配置,单列检修不影响全线运行,给矿分配器把物料均匀分到各列,避免偏流。大型厂粗选段不追求单台设备大规格,追求的是列与列之间的工况一致性。
第三是中矿循环闭合。粗选中矿、精选中矿、扫选精矿按性质分别返回不同节点,中矿再处理回路独立配置磨矿或再选设备,循环量控制在设计范围内。中矿循环不闭合,回收率上限就被锁死,这是大型厂流程设计最容易忽略的一环。
砂锡矿的大型成套逻辑以洗矿脱泥加多段重选加中矿再选为主线。洗矿段按最大含泥量和峰值处理量双参数核算,筛分脱泥分出粗砂、细砂、矿泥三路以上,粗砂进跳汰多列粗选,细砂进螺旋溜槽或离心选矿机预富集,矿泥进浓缩机后视锡石粒度决定是否单独再选。粗选精矿进精选摇床组,中矿进独立再处理回路。
脉锡矿的大型成套逻辑以多段破碎加闭路磨矿加分级重选为主线。破碎段三段配置,磨矿段多台球磨机与水力旋流器闭路,分级溢流进粗选,粗精矿进精选,中矿返回分级或进独立再磨回路。大型脉锡矿成套配置中,磨矿分级段的投资和运行成本占比最高,细度稳定性直接决定重选段能不能跑顺。
工艺流程说明
砂锡矿大型成套流程按给矿到精矿依次展开。
给矿与预均化段用受料仓配板式给料机,多采区来矿进配矿仓按比例混配,均化堆场把品位波动压到设计范围内。给料能力按峰值处理量配置,留10至15百分比调节余量。
洗矿段用多台圆筒洗矿机并联,筒体长度按最大含泥量核算,冲洗水分段加入。洗矿产物进多台振动筛分脱泥,分出粗砂、细砂、矿泥三路,各路流量用分配器调节。
粗选段粗砂进跳汰机多列粗选,精矿送精选,尾矿进扫选,中矿进独立再处理回路。细砂进螺旋溜槽或离心选矿机预富集,精矿与跳汰精矿合并进精选,尾矿与跳汰尾矿合并进扫选。
扫选段处理粗选尾矿,用跳汰机或螺旋溜槽回收连生体和细粒锡石,扫选精矿返回粗选或进中矿再处理,扫选尾矿为最终尾矿。
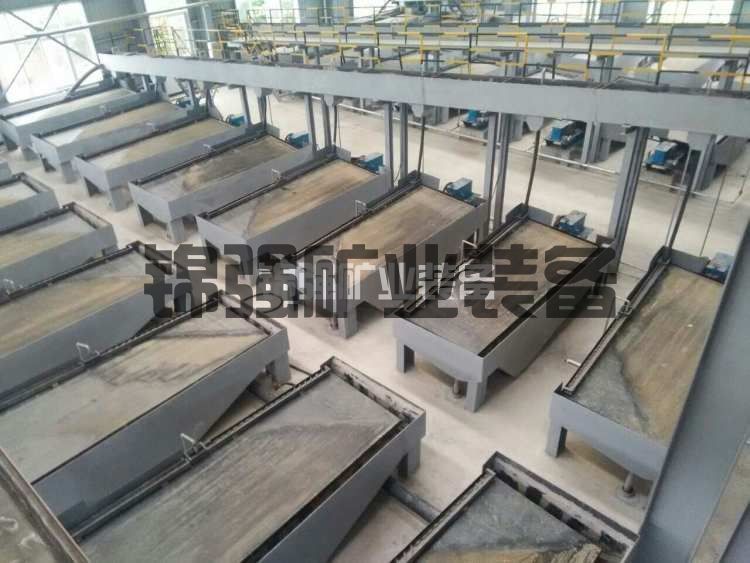
精选段用摇床组处理粗选与扫选精矿,精矿收集装袋,精选中矿按品位和粒度分别返回粗选、中矿再处理或单独堆存。
中矿再处理段是大型厂的必要配置,粗选中矿、扫选中矿、精选中矿按性质分类,连生体明显的进再磨回路,单体解离好的直接上摇床再选,再选精矿返回精选,再选尾矿进扫选或排出。中矿循环量用集中控制系统实时监控,超出设计范围时自动调整返回比例。
水循环段配浓缩机、回水池和分路管路,洗矿回水与重选回水分路管理,回水利用率按当地水资源条件定指标,大型厂通常要求达到85百分比以上。
脉锡矿大型成套流程前端为三段破碎加闭路磨矿。原矿经颚式破碎机粗碎、圆锥破碎机中碎、细碎,细碎产品进多台球磨机与水力旋流器闭路磨矿,分级溢流进粗选段。重选段结构与砂锡矿相近,但给矿粒度更细,跳汰机参数、摇床床面坡度和冲次需相应调整。中矿再处理段与磨矿分级段联动,再磨产品返回分级机。
方案对比
| 对比维度 | 砂锡矿大型成套 | 脉锡矿大型成套 |
|---|---|---|
| 前端核心环节 | 预均化加多台洗矿机并联加多路筛分 | 三段破碎加多台球磨机闭路磨矿 |
| 粗选段配置 | 跳汰多列加螺旋溜槽或离心选矿机 | 跳汰多列或螺旋溜槽 |
| 中矿再处理 | 独立回路,按性质分类返回 | 独立再磨回路加再选 |
| 投资重点 | 洗矿筛分与重选台数加中矿回路 | 破碎磨矿占比最高加中矿回路 |
| 控制要求 | 在线品位检测加集中控制 | 磨矿细度在线监测加集中控制 |
| 流程调节重点 | 洗矿水量、各路流量分配、中矿循环量 | 磨矿细度、分级效率、返砂比、中矿循环量 |
| 适合矿点 | 大型河道砂锡矿、规模化残坡积矿、尾矿大型再选 | 大型原生脉锡矿、井下或露天矿 |
设备配置
| 模块 | 砂锡矿大型成套配置 | 脉锡矿大型成套配置 | 说明 |
|---|---|---|---|
| 给矿与预均化 | 配矿仓加均化堆场加板式给料机 | 配矿仓加板式给料机 | 多采区来矿必备 |
| 洗矿单元 | 多台圆筒洗矿机并联 | 视含泥量选配 | 按最大含泥量与峰值量核算 |
| 破碎单元 | 一般不需 | 颚式加圆锥加细碎三段 | 按原矿粒度定 |
| 磨矿分级单元 | 一般不需 | 多台球磨机加旋流器闭路 | 细度留调节余量 |
| 筛分脱泥单元 | 多台振动筛分出三路以上 | 振动筛或分级机 | 各路流量分配器调节 |
| 粗选单元 | 跳汰多列加螺旋溜槽或离心选矿机 | 跳汰多列或螺旋溜槽 | 多列并联单列检修不停产 |
| 扫选单元 | 跳汰或螺旋溜槽 | 跳汰或螺旋溜槽 | 回收连生体与细粒 |
| 精选单元 | 摇床组 | 摇床组 | 台数按精矿量核定 |
| 中矿再处理 | 分类返回加再磨回路加再选 | 再磨回路加再选 | 大型厂必要配置 |
| 控制单元 | 在线品位检测加集中控制 | 磨矿细度在线监测加集中控制 | 全line串联 |
| 水循环单元 | 浓缩机加回水分路加回水池 | 浓缩机加回水分路加回水池 | 回水利用率85百分比以上 |
技术参数参考
| 参数项 | 砂锡矿参考范围 | 脉锡矿参考范围 | 备注 |
|---|---|---|---|
| 处理量 | 每天200吨以上 | 每天200吨以上 | 按给矿与流程定 |
| 给矿粒度上限 | 小于等于50毫米 | 按破碎段定 | 粗砾格筛剔除 |
| 磨矿细度 | 不适用 | 小于等于2毫米常见 | 按锡石嵌布粒度定 |
| 洗矿水耗 | 每吨矿2至4立方米 | 视含泥量 | 按最大含泥量核算 |
| 锡石回收率 | 85至92百分比 | 80至90百分比 | 含中矿再处理贡献 |
| 精矿品位 | 55至68百分比 | 55至68百分比 | 随精选流程调节 |
| 中矿循环量控制 | 设计范围内实时监控 | 设计范围内实时监控 | 超限自动调整返回比例 |
| 回水利用率 | 85百分比以上 | 85百分比以上 | 大型厂硬指标 |
投资回报与经济分析
| 项目 | 砂锡矿大型成套 | 脉锡矿大型成套 | 说明 |
|---|---|---|---|
| 设备投资构成 | 洗矿筛分加重选台数加中矿回路加控制系统 | 破碎磨矿占比最高加中矿回路加控制系统 | 脉矿前端投资大 |
| 土建投入 | 均化堆场加基础加浓缩池 | 破碎磨矿平台加基础加浓缩池 | 均化设施是新增项 |
| 投产周期 | 较长 | 长 | 脉矿安装调试环节多 |
| 运行成本重点 | 水耗电耗加中矿再处理加控制维护 | 磨矿电耗钢球消耗加中矿再处理加控制维护 | 中矿再处理成本要计入 |
| 人工配置 | 集中控制加巡检 | 集中控制加巡检 | 自动化减少岗位但增加维护 |
| 回收关注点 | 预均化效果加中矿循环闭合度 | 磨矿细度稳定加中矿循环闭合度 | 中矿处理决定上限 |
大型选锡厂的经济性来自流程稳定带来的回收率可预期和产能利用率可预期,两者叠加才是投资回报的基础。预均化和中矿循环把波动消化在流程内部,集中控制把操作响应时间压缩,停产调整频次降下来,运行成本才可控。设备规格大不等于经济性好,流程链条匹配、中矿循环闭合、控制跟得上,账才算得过来。品位是死的,方案是活的,大型厂拼的是流程结构的精细度。
案例参考
云南某大型砂锡矿选厂,原设计粗选段单列配置,中矿返回粗选,运行两年后中矿循环量持续攀升,精矿品位和回收率同步下滑。改造为大型成套配置后,粗选段改多列并联,中矿按性质分类,连生体进再磨回路,单体解离好的直接再选,中矿循环量用集中控制系统实时监控。改造后锡石回收率提升约5个百分点,精矿品位稳定在60百分比以上,粗选段单列检修不再影响全线运行。现场经验是预均化堆场的作用被低估,多采区来矿混配后,重选段工况波动幅度明显收窄。
常见技术问题
问:大型选锡厂成套配置,处理量定多少合适,富余量留多少。
答:按矿点可采储量、服务年限、日开采能力和选厂年运行天数综合核定。大型厂设备规格富余量可收窄到10至15百分比,前提是预均化设施和中矿循环回路把波动消化掉。压线配置不是不能做,但必须靠流程设计兜底,单机余量和流程余量至少要占一头。
问:砂锡矿和脉锡矿的大型成套设备能不能部分共用。
答:重选段设备形式相近,跳汰机和摇床在两种矿型下都可使用,但规格、台数和参数要按各自处理量和给矿粒度重新核定。前端设备完全不通用,砂锡矿的预均化洗矿筛分与脉锡矿的三段破碎闭路磨矿是两套系统。矿点同时有两种矿型的,建议前端分线配置,重选段可考虑共用但需核算切换调节工作量和中矿回路的适配性。
问:大型厂的中矿再处理回路怎么设计,返回点怎么定。
答:中矿按品位、粒度、连生体状态分类,连生体明显的进再磨回路,单体解离好的直接上摇床再选。返回点设在粗选、扫选还是精选,按中矿性质和再选试验结果定。大型厂建议至少设两条中矿返回支线,一条进再磨,一条直接再选,循环量用集中控制系统实时监控,超出设计范围时自动调整返回比例。中矿回路设计不到位,回收率上限就被锁死,这是大型厂流程设计最不能省的一环。
问:大型厂集中控制系统要配到什么程度。
答:至少包括给矿量在线监测、各段流量分配调节、中矿循环量监控、关键设备运行状态监测和报警。在线品位检测按投资预算选配,有条件的在粗选精矿和最终精矿设检测点。集中控制的价值不在自动化程度高,而在工况波动时能快速定位哪一段出了问题,人工巡检在高处理量下反应速度跟不上。
结论与建议
大型选锡厂成套配置的选型顺序是:先定矿型、储量规模和服务年限,做原矿筛析、含泥量或嵌布粒度分析及多采区配矿方案,据此定流程段数、中矿再处理方式和预均化设施规模,最后按处理量核定各段设备规格、台数和控制配置。粗选段多列并联,中矿循环闭合,集中控制串联全line,三项缺一不可。砂锡矿洗矿段按最大含泥量与峰值处理量双参数核算,脉锡矿磨矿细度留调节余量并配在线监测。设备规格富余量可收窄,但流程余量不能省。成套方案的落地效果取决于流程结构的精细度和中矿循环的闭合度,单机规格再大,流程链条不匹配也跑不出设计指标。
如需详细技术方案,请联系我们。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
