 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-07 09:30:55浏览次数: 作者:admin
选厂运行三五年之后,多少都会攒下一些问题。回收率比设计值低几个点,药剂成本逐年上涨,处理量上不去,精矿品位不稳定。这些问题单独看都不致命,但加在一起,一年吃掉的就是几百万甚至上千万的利润。很多业主不是不想解决,是不知道该从哪里下手。找设备厂家,对方只谈设备;找药剂供应商,对方只推药剂;找设计院,对方只做设计。钼矿选矿整体解决方案要补的,正是这个断层——从工艺诊断到流程优化,从设备匹配到药剂制度,由一个专业团队从头跟到尾。
快速了解
选厂的问题很少是单点故障,多数是碎磨、浮选、药剂三个环节的匹配度出了问题。
全流程工艺优化的第一步是工艺诊断,用数据定位瓶颈,而不是凭经验猜。
整体解决方案的价值在于责任统一,优化效果由一方负责到底,避免多方扯皮。
一个选厂回收率偏低,最常见的处理方式是调整药剂制度。药剂换了、用量加了,回收率可能短期往上走一点,过几个月又掉回去。原因往往不在药剂本身,而在入料条件变了。磨矿细度波动、矿石性质变化、回水水质恶化,这些因素都会影响浮选效果。只调药剂不调上游,问题当然会反复。
另一个常见情况是设备更新后效果不达预期。换了更大的浮选机,处理量上去了,回收率反而掉了。因为浮选时间被压缩,粗选尾矿里的钼来不及上浮就被排走。设备本身没问题,是流程配置没有跟设备更新同步调整。
还有一种情况是设计值和实际值长期偏离。设计回收率百分之八十八,实际跑下来只有百分之八十二。差距不算大,但没人能说清楚差在哪。碎磨段、浮选段、脱水段,每个环节都觉得自己没问题,问题就这样悬着。
这些情况的共同点是:问题不在单点,在环节之间的匹配。钼矿选矿整体解决方案的切入点,就是从整条线的角度找匹配问题,而不是在单点上反复打补丁。
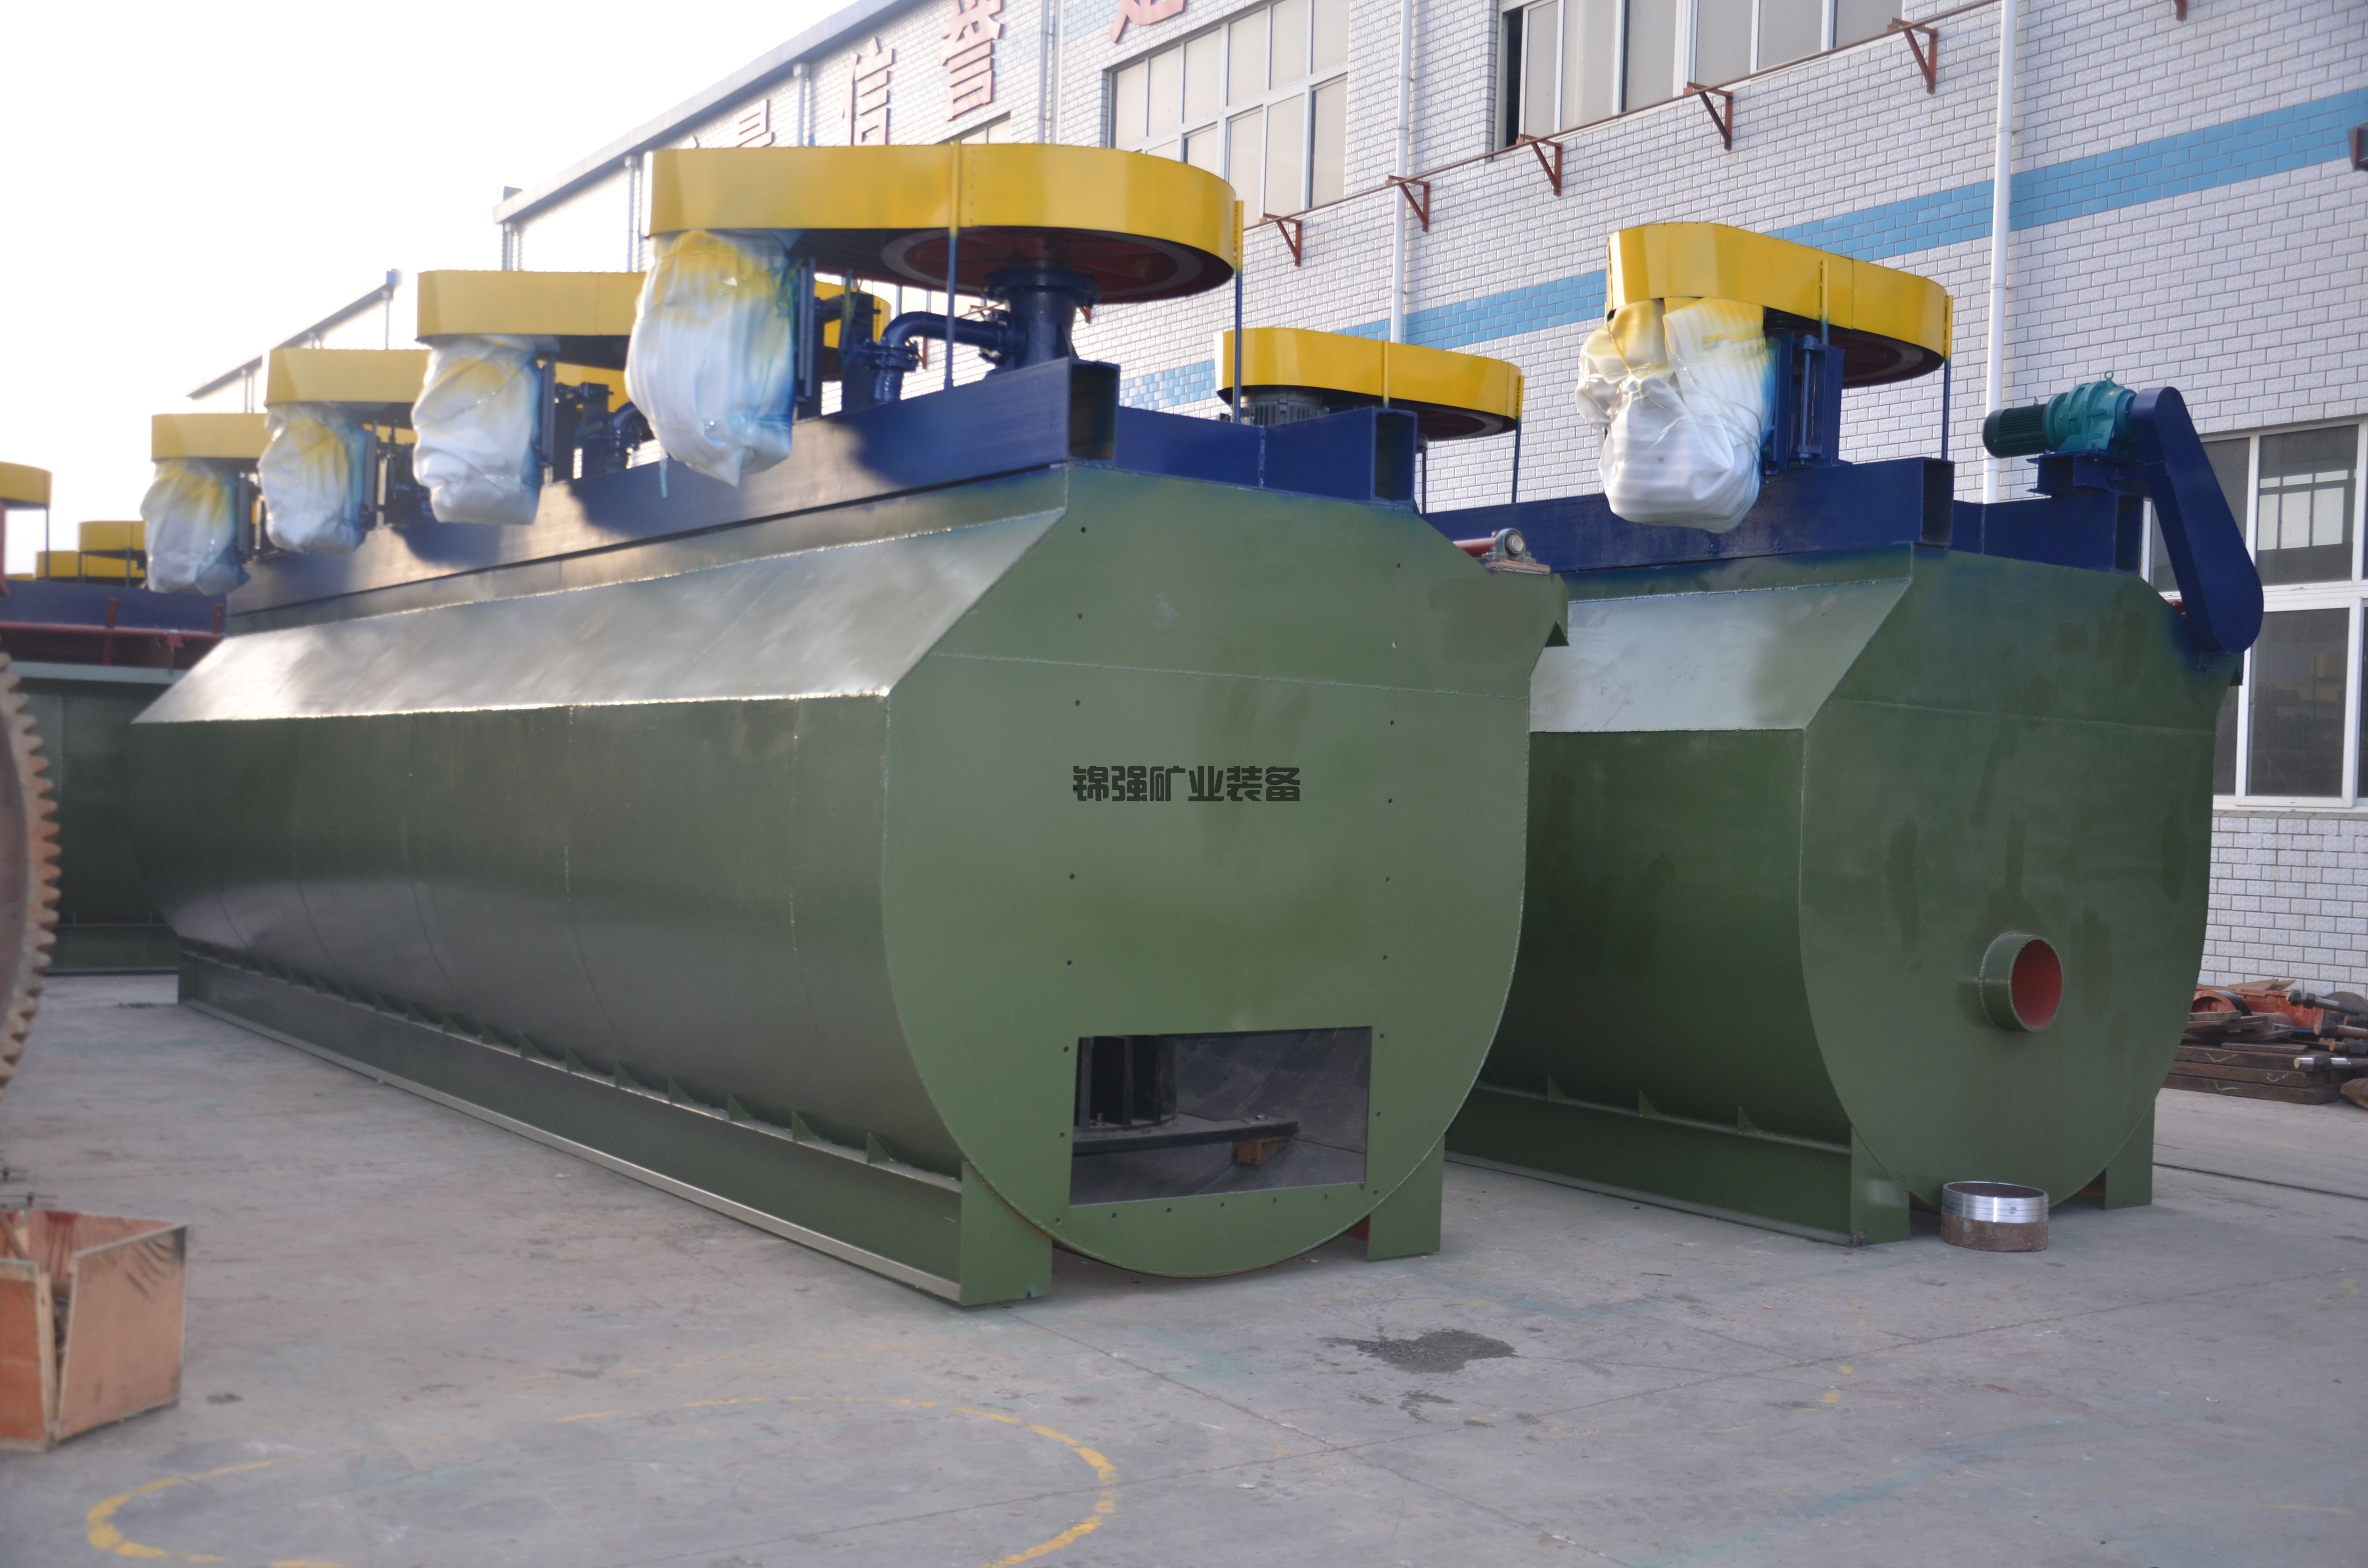
全流程工艺优化的第一步是工艺诊断。不是走马观花看一圈,是拿数据说话。
诊断的核心工作是取样和流程考查。碎磨段要测入磨粒度、磨机功率、旋流器溢流粒度分布、循环负荷。浮选段要测各作业的品位、回收率、矿浆浓度、药剂残留量、泡沫结构。脱水段要测精矿水分、溢流水质、回水药剂残留。这些数据拿全了,才能画出完整的数质量流程图,看清楚金属去哪了、药剂去哪了、水去哪了。
江西某钼矿的工艺诊断很说明问题。选厂设计回收率百分之八十五,实际只有百分之七十八。诊断发现,碎磨段旋流器溢流中负零点零七四毫米粒级占比波动在百分之六十五到八十五之间,入浮粒度不稳定。浮选段粗选时间比设计值短了约百分之十五,扫选药剂用量偏高。精矿脱水段的溢流水直接返回粗选,溢流水里细泥含量高,恶化了粗选泡沫结构。问题是一连串的,单独调哪一段都效果有限。
工艺诊断的价值在于把问题排序。哪个是根因、哪个是连带影响、哪个先改、哪个后改,顺序清楚了,优化才能见效。
碎磨段的优化目标只有一个:给浮选提供粒度稳定、解离充分的入料。听起来简单,做到不容易。
磨矿分级回路的稳定性是第一个要解决的问题。给矿量波动、给水量波动、矿石硬度变化,都会影响溢流粒度。人工调节总是滞后的,磨矿智能控制系统可以把给矿量、磨机功率、旋流器压力、溢流粒度在线检测数据接进来,自动调整给水量和给矿量,把溢流粒度稳定在目标值正负三个百分点以内。河南某钼选厂上了碎磨智能控制后,磨机台时处理量提高百分之八到十,磨矿电耗降了约百分之六。
分级效率是第二个要解决的问题。旋流器组的配置、溢流管直径、锥角参数,这些细节决定了分级效率。分级效率低,合格粒级返回再磨,磨机里循环负荷高,有效处理量上不去,已经解离的细粒还被反复研磨造成泥化。某钼选厂把旋流器组重新选型后,分级效率从百分之四十五提到百分之六十二,磨机台时处理量提高了百分之十五。
对于低品位钼矿,预选抛废可以从源头减轻碎磨负担。超导磁选预富集在背景场强四特斯拉条件下,对低品位氧化钼矿的预富集精矿钼品位做到百分之零点七五、回收率百分之六十四,富集比接近四倍。进入磨浮的矿量减少,后续所有环节的处理压力都跟着降。
磨矿细度的控制需要拿捏分寸。磨得太粗,辉钼矿解离不充分,回收率上不去。磨得太细,泥化加重,浮选选择性变差,药剂消耗反而增加。有研究针对某钼矿做了两段磨矿对比,二段磨矿在细度负零点零七四毫米占百分之八十时,钼累积回收率达到百分之八十四点四五,比一段磨矿高出一点八六个百分点,磨矿成本还有所下降。找到那个刚好解离的临界点才是关键。
浮选段优化的核心是找到回收率和精矿品位的平衡点。回收率优先还是品位优先,取决于钼价和下游冶炼要求。但不管怎么选,都得先把浮选条件稳住。
浮选机做主选、浮选柱做细粒辅助回收的组合方案,在细粒钼矿上表现更稳。某钼多金属矿的对比数据:钼铅混合浮选阶段,浮选柱对细粒辉钼矿回收率百分之八十五点四七,浮选机百分之七十九点零六。但粗粒方铅矿的回收率,浮选柱只有百分之五十六点八八,浮选机是百分之七十七点八八。组合配置比单一设备方案更合理。
粗精矿再磨是提升回收率和品位的关键环节。粗选得到的粗精矿里,辉钼矿连生体占比高,直接精选品位上不去。再磨让连生体进一步解离,精选效率提高。山东某钼矿采用粗精矿再磨加精尾矿再选工艺,钼精矿品位做到百分之五十三点零九,回收率百分之九十三点六六。这个指标放在国内钼选厂里属于比较靠前的水平。
微细粒辉钼矿的回收是低品位钼矿的难点。微纳米气泡强化浮选在这方面有实际效果。在再磨细度负二十微米占百分之七十三的条件下,微纳米气泡水体系下钼回收率达到百分之八十八点七一,比自来水体系高出近七个百分点。微细粒矿物比表面积大、表面能高,常规气泡尺寸对它们来说太大,碰撞概率低。微纳米气泡正好补上这个短板。
浮选流程结构也需要根据矿石性质调整。粗选时间够不够、扫选段数合不合理、精选是正浮选还是反浮选,这些问题得用流程考查数据来回答,不能照搬同类矿山。云南某铜钼选厂改造前粗选时间不足,扫选药剂用量偏高。把粗选时间延长后,扫选药剂用量降了约百分之十二,回收率还提高了。
药剂制度优化的空间,比很多人想象的大。铜钼分离是药剂成本最敏感的一段,传统做法用硫化钠抑铜,用量动辄三十公斤以上。
KMD系列铜抑制剂的替代数据值得参考。江西某斑岩型铜矿用KMD替代硫化钠后,钼精矿品位百分之四十九点六三、回收率百分之八十九点四九,指标略优于现场药剂制度。但吨混合精矿药剂成本从一百零五点四零元降到八十八点零四元,回水COD从一千七百三十八毫克每升降到一百九十四点二毫克每升。环保账和成本账一起算,新型抑制剂的优势更清楚。
滑石型高氧化钼矿的药剂制度优化也有成熟案例。栾川某选厂原矿氧化率百分之二十五到四十五,滑石含量百分之十到三十,用常规水玻璃做抑制剂,用量接近二十公斤每吨,钼精矿品位只有百分之十八左右,回收率百分之三十六上下。后来换了CD系列抑制剂组合,配合预先脱泥工艺,钼精矿品位提到百分之三十以上,回收率拉到百分之五十四,水玻璃用量降到五公斤每吨,总药剂成本从三十一点二四元每吨降到二十点四七元每吨,一年增加效益三千七百万元。
药剂制度优化不是简单换药剂,是药剂和流程的匹配。预先脱泥、粗精矿再磨、分段加药,这些工艺调整跟药剂制度配合起来,效果才明显。
钼矿选矿整体解决方案的落地,最终要靠团队。这个团队需要有工艺矿物学背景的人做矿石分析,有选矿工艺背景的人做流程设计,有自动化背景的人做控制系统,有现场经验的人做调试。缺哪一块,方案都可能落不了地。
工艺矿物学分析是起点。辉钼矿的嵌布粒度、解离特性、脉石矿物种类、氧化率、伴生金属种类,这些数据决定了后面所有环节的取舍。没有这些数据,流程设计就是拍脑袋。
流程试验是验证环节。实验室试验和工业生产的差异,在低品位钼矿上尤其明显。矿浆温度、回水水质、药剂添加点,这些细节在实验室里模拟不出来,只能通过中试或工业试验来验证。
现场调试是落地环节。磨矿控制回路的参数、浮选液位控制的死区、药剂添加的反馈逻辑,这些都要在实际生产条件下调。专业团队驻场调试,把生产数据反馈回设计端做微调,方案才能真正见效。
吉林某钼矿采选工程PC总承包合同金额暂定二十七亿元,综合处理能力一万五千吨每日,涵盖设备及材料采购、施工和建设管理,工期十八个月。这种规模的项目,如果设计、采购、施工、调试分段发包,接口处的扯皮和返工成本会非常可观。专业团队从头跟到尾,责任统一,优化效果才有保障。
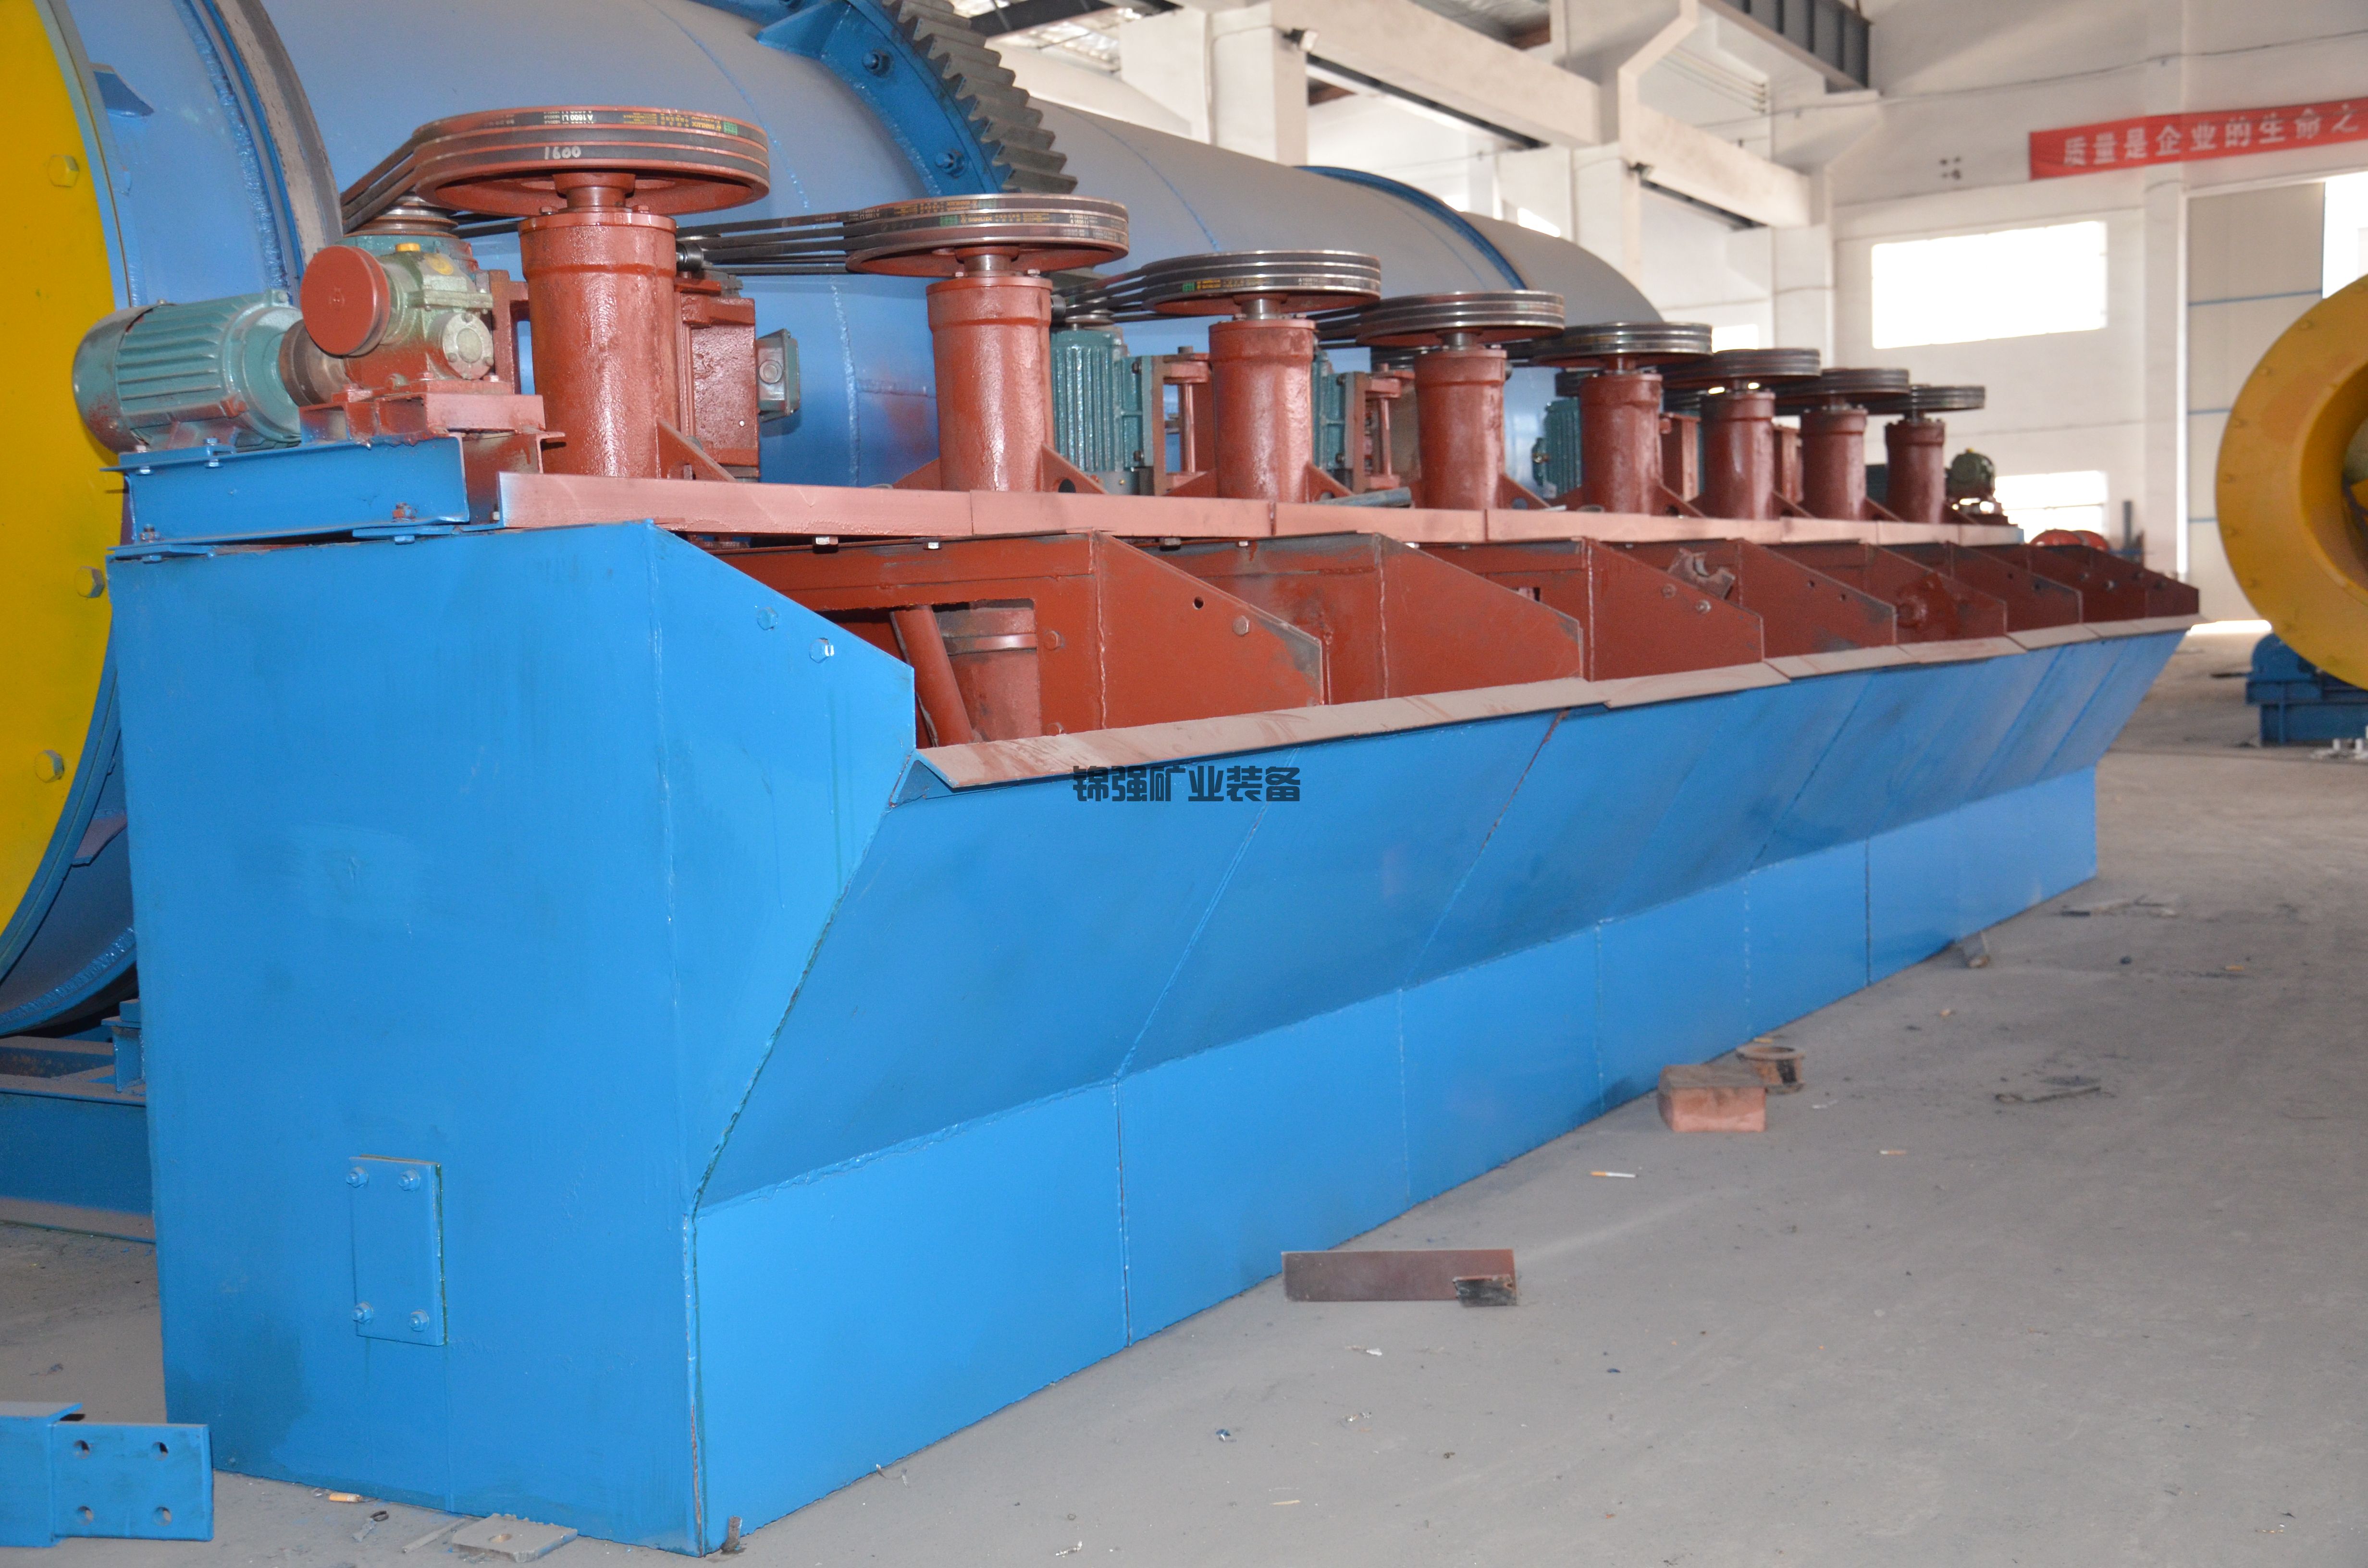
工艺优化的效果评估,不能只看回收率涨了几个点。要把处理量、回收率、精矿品位、药剂成本、电耗、水耗放在一起算。
云南某铜钼分选车间改造后的数据:处理能力从二十五吨每小时提到三十五点七吨每小时,钼品位提高三点九八个百分点,回收率提高五点七四个百分点,电耗降了百分之十点二一。改造期间维持正常生产,这是整体解决方案对现场条件充分尊重的结果。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。回收期一年,靠的不是某个单点技术,而是碎磨和浮选两个环节同时做了优化,加上智能控制把参数稳定在最优区间。
钼矿选矿整体解决方案的最终检验标准,是选厂在三年、五年周期里的综合运行表现。处理量稳不稳、回收率波动大不大、药剂成本可不可控、环保能不能持续达标,这几个问题同时回答好了,优化才算真正见效。
想判断一套整体解决方案适不适合你的选厂,最直接的办法是拿有代表性的矿样做工艺矿物学分析和流程试验,同时安排一次现场工艺诊断。磨矿细度该定多少、浮选流程怎么调、药剂制度怎么改、设备要不要更新,这些问题的答案在你的矿石和现场数据里,不在通用方案里。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
